
CO2 激光切割机切件边缘发毛,排查了一上午,问题在最想不到的地方
上周调车间的激光切割机(国产 CO2 机,蜂窝台面),切一批耳机袋的皮料,切出来边缘发毛、有点焦。
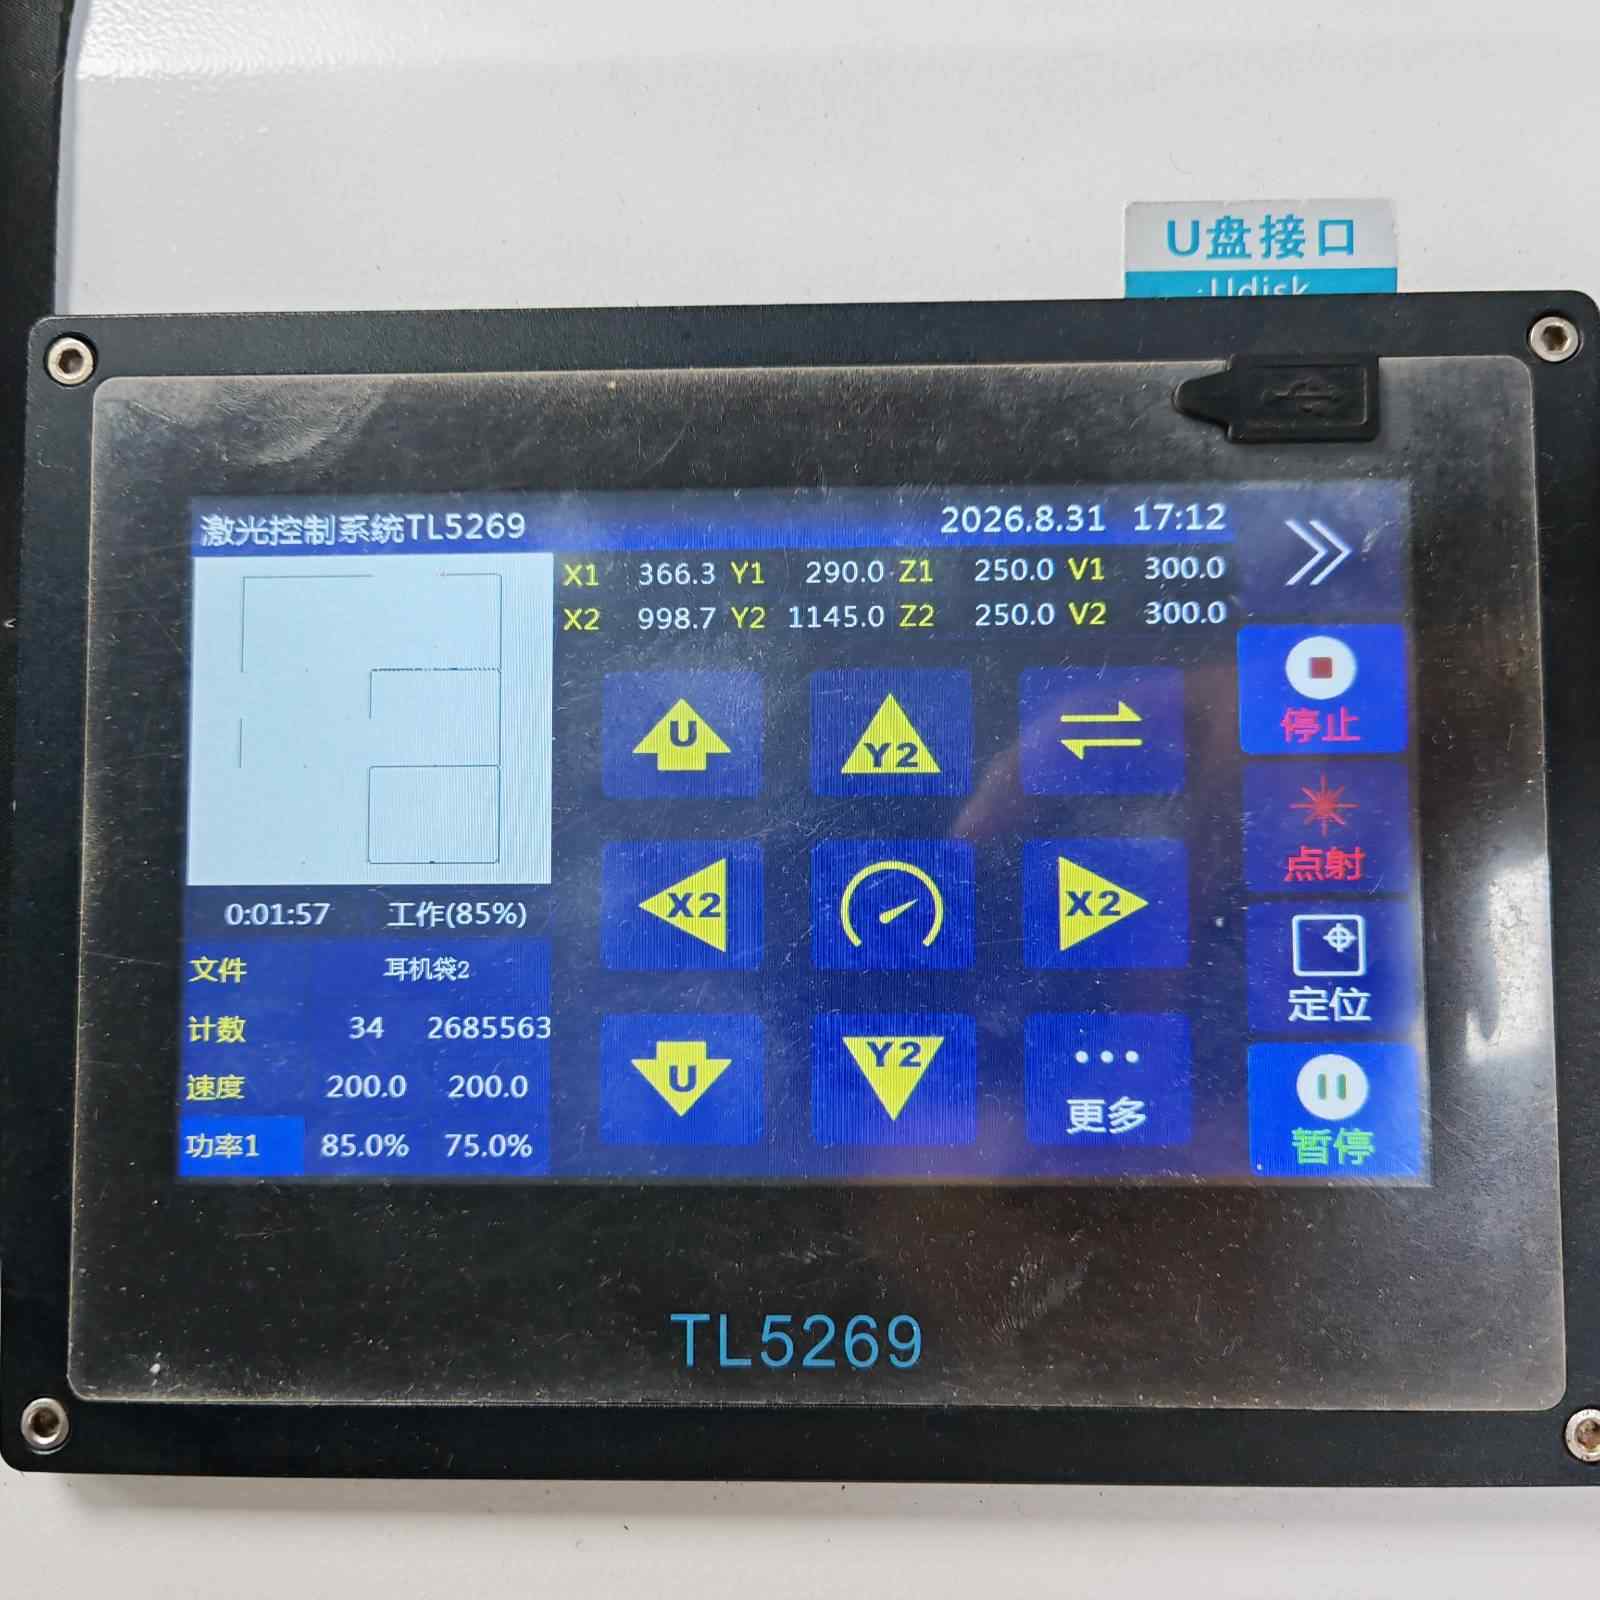
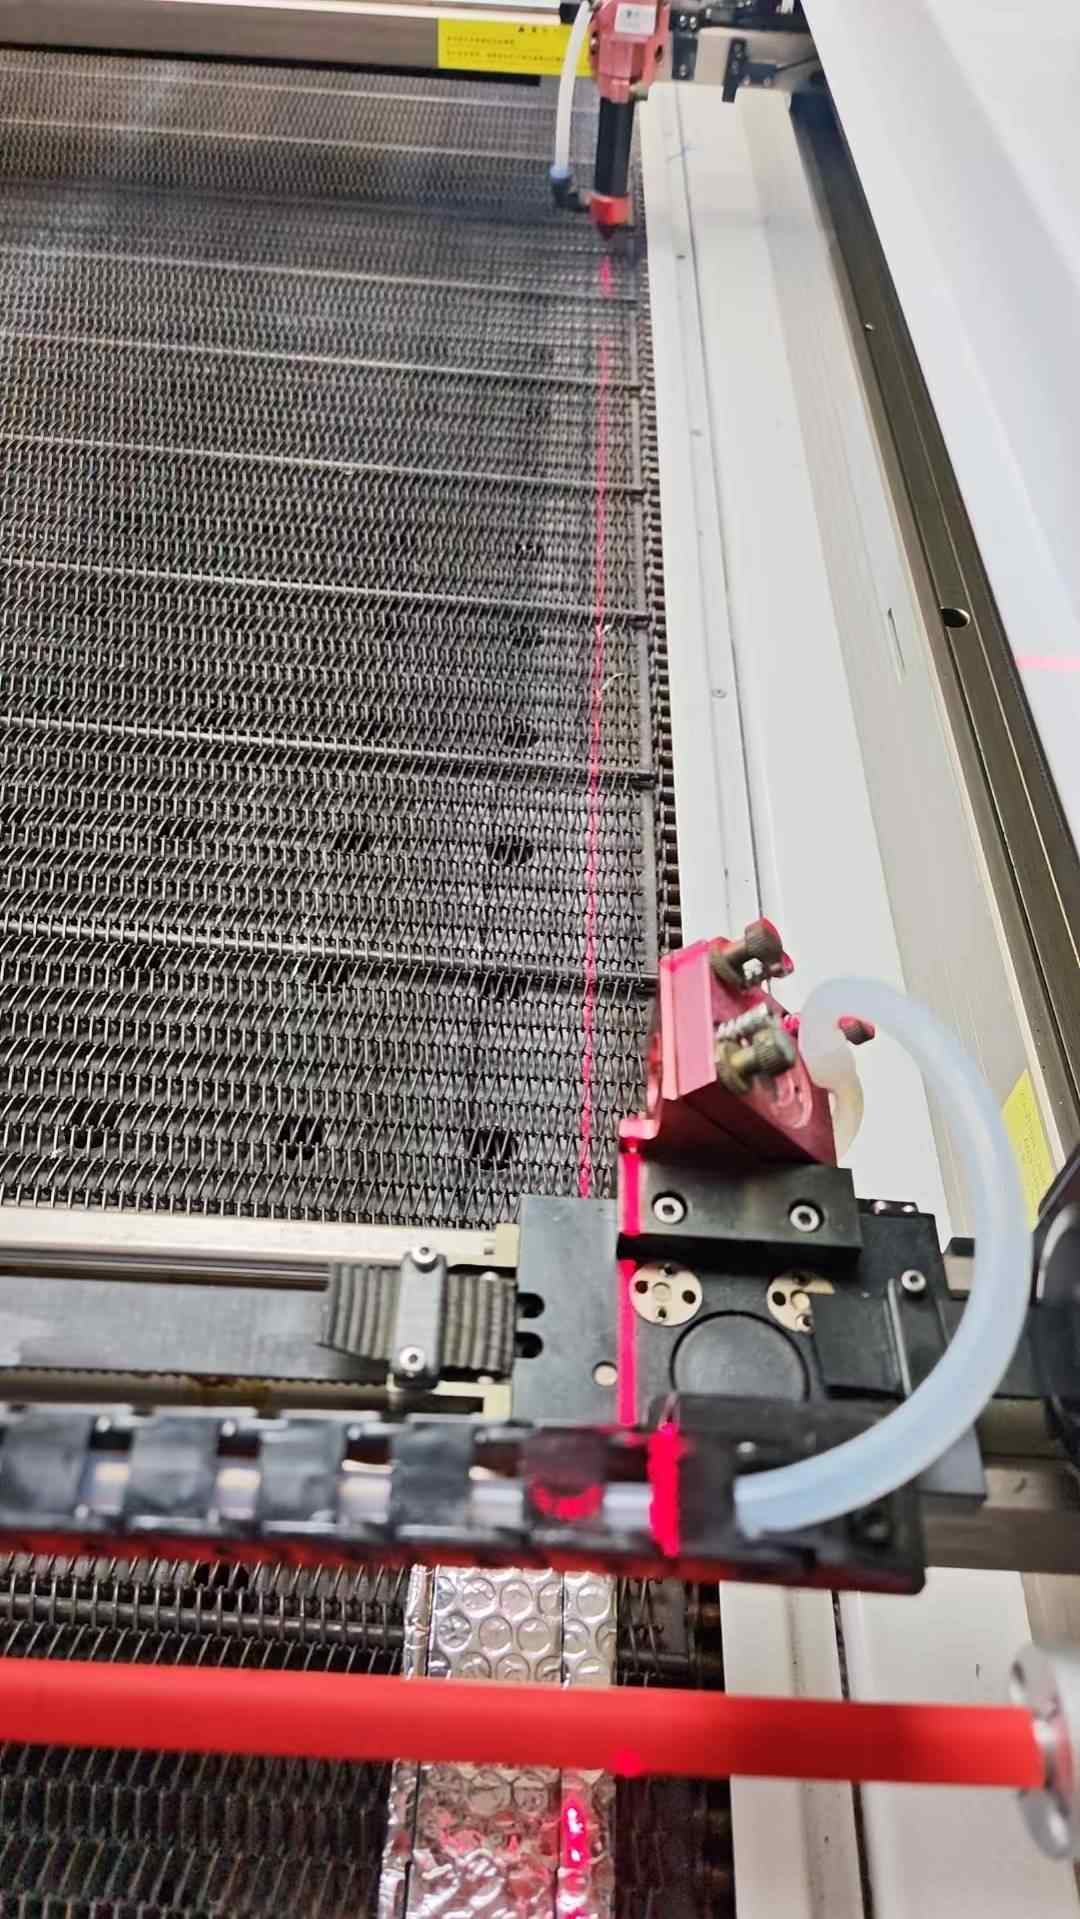
一开始按常规思路排查:功率 85/75 降了一点试,速度 200 往下调,红光定位重新校了一遍,蜂窝台面上垫料也换了位置——改善都不大。
折腾到快中午,老师傅路过看了一眼:先擦镜片。
无尘布擦完、重新对焦,一刀下去边缘干干净净。
总结个排查顺序给同行,少走弯路:
- 先查保护镜片,脏了先擦,别上来就改参数
- 再校红光定位,确认光路没偏
- 然后才是焦点、功率、速度
- 最后查台面垫料和材料批次
我卡在后面几步耗了一上午,问题其实在第 1 步。设备运行计数都 260 多万次了,老机器,镜片脏得比你想象的快。
你们排查这类问题一般先查哪步?评论区交流下。
这一步就错了,直接换新的镜片,镜片折射率要求这么高的东西怎么能擦呢?
我学会了,明天凭这个鱼排函授的学历找家公司面试去
非专业人士,但是问题现象是产品边缘发毛说明光有问题,正常思路就应该是从光源开始查?
感觉流程设计上就应该从光源开始逐步检查到料本身
不同应用区域的激光切割器
钣金行业的,切金属的,切的有问题我们在确定参数没有大的偏差立马就是更换镜片,更换镜片还不行就往下一步,长时间工作,镜片就是有使用寿命的。
小功率 切布的 镜片虽说日常要清洁奈何这个机子买过来压根没有清洁过上面都是灰尘 用的酒精擦了两头又正常了
就是没经验,hhh,反正我们一直都是先换镜片,换完不行再说
看不懂思密达
评论区说的没毛病
这种不应该有维保手册吗
二手机手册早没了